Artykuł sponsorowany
Od projektu formy do stabilnej serii — gdzie w produkcji butelek PET powstają ryzyka
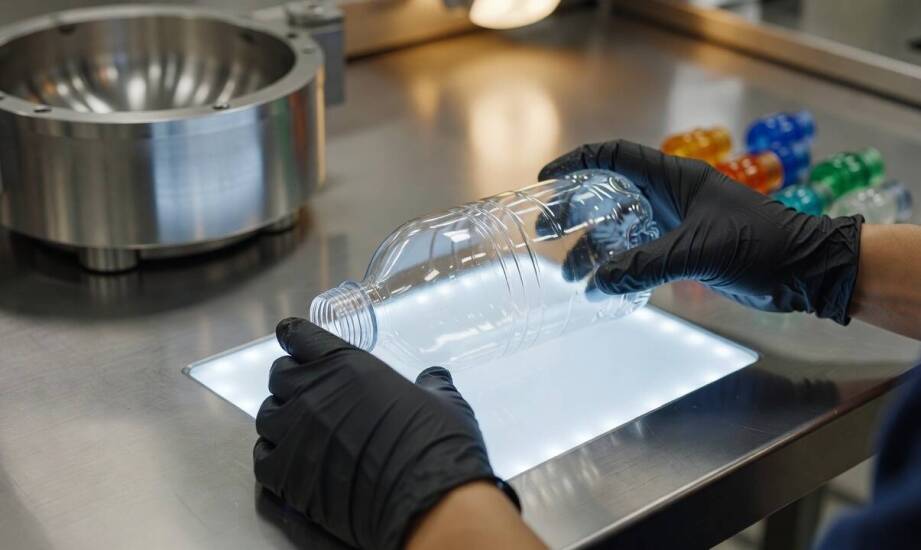
Butelka PET powstaje z precyzyjnej serii decyzji o kształcie i parametrach, a nie z samego uruchomienia maszyny. Inżynierowie określają geometrię preformy na podstawie ścisłych wymagań dotyczących finalnego opakowania. Proces ten odbywa się na długo przed przygotowaniem właściwej formy wtryskowej i rozdmuchowej. Prawidłowe zaplanowanie tych elementów decyduje o stabilności przyszłej produkcji i minimalizuje ryzyko późniejszych defektów. Kształt, proporcje i detale szyjki muszą od samego początku współgrać z ograniczeniami materiałowymi tworzyw sztucznych.
Od założeń technicznych po wybór odpowiedniego surowca
Pojemność nominalna pojemnika, rodzaj zastosowanej szyjki oraz minimalna grubość ścianek wyznaczają bazową geometrię preformy. Dla produktów napełnianych na gorąco stosuje się specjalne dna. Mają one za zadanie kompensować podciśnienie powstające podczas późniejszego chłodzenia płynu. Preforma musi posiadać odpowiedni rozkład grubości, obejmujący więcej materiału w strefie dennej i barkowej. Taki układ sprawia, że po rozciągnięciu ścianki osiągają założoną barierowość oraz wytrzymałość mechaniczną na zgniatanie. Parametry te ustala się jeszcze przed wykonaniem narzędzi produkcyjnych. Bezpośrednio determinują one wymiary gniazda oraz układ kanałów chłodzących wewnątrz formy wtryskowej.
Rodzaj wybranego surowca, czyli pierwotnego PET, rPET lub mieszanek z recyklatem PCR, mocno wpływa na zachowanie materiału podczas podgrzewania. Proces formowania wymaga doprowadzenia preformy do temperatury około 100°C. Następnie następuje rozciąganie specjalnym prętem oraz rozdmuchiwanie powietrzem pod wysokim ciśnieniem zależnym od specyfiki i kształtu opakowania. Zastosowanie surowca rPET oznacza znacznie węższe okno procesowe w porównaniu do materiałów pierwotnych. Materiał ten wymusza precyzyjną regulację parametrów dmuchania, aby zapobiec obniżeniu odporności na pękanie lub wystąpieniu niepożądanej pearlescencji, czyli zmętnienia ścianek. Domieszki PCR zmieniają natomiast kinetykę krystalizacji fazy amorficznej. Zwiększa to ryzyko mikrokawitacji lub nierównomiernego rozłożenia tworzywa w kluczowej fazie chłodzenia. Odpowiedni dobór profili grzania w piecu pozwala zrekompensować te materiałowe wahania i utrzymać zadaną grubość na całym obwodzie.
Weryfikacja formy i utrzymanie stabilności serii produkcyjnej
Pierwsze próbne sztuki z nowej formy regularnie ujawniają rozmaite niezgodności technologiczne. Często pojawiają się problemy z niewłaściwym odwzorowaniem kształtu, wgnieceniami, pęknięciami oraz mikrodeformacjami w obszarze gwintu szyjki. Odkształcenia te wynikają najczęściej z niewystarczającego chłodzenia matrycy lub zbyt gwałtownego rozciągania materiału. Powstały w ten sposób rozrzut wymiarów wpływa negatywnie na owalność otworu i drastycznie utrudnia późniejsze uszczelnienie zamknięcia. Wnikliwa analiza próbek przedseryjnych pozwala skorygować geometrię formy oraz dostroić parametry pracy maszyny przed właściwym startem.
Uruchomienie stabilnej produkcji seryjnej wymaga nieprzerwanej kontroli temperatury, ciśnienia rozdmuchu oraz całkowitego czasu cyklu. Zaawansowane systemy wbudowane w linie produkcyjne wykorzystują czujniki grubości do ciągłego monitorowania jakości. Komputery na bieżąco korygują profile grzania, aby wyrównać ewentualne odchylenia. Mechanizm ten zapewnia stały rozkład tworzywa w każdej partii, nawet przy zmiennych warunkach termicznych panujących na hali. Właściwie uformowane butelki bez problemu przechodzą przez szybkie urządzenia napełniające. Odpowiednia jakość gwintu zapewnia im całkowitą szczelność zaraz po zautomatyzowanym zakręceniu.
Dobre przygotowanie procesu pozwala uniknąć wielu opóźnień. Jako sprawdzony producent butelek plastikowych, marka NOVO-PAK prowadzi pełną obsługę od fazy wczesnego projektu formy aż do masowej realizacji zlecenia. Posiadanie własnej narzędziowni oraz rozbudowanego parku maszynowego ułatwia inżynierom bieżącą korektę ustawień. Taki zintegrowany model pracy odczuwalnie przyspiesza dostawy gotowych opakowań. Klienci z branży kosmetycznej czy farmaceutycznej otrzymują dzięki temu powtarzalny wyrób spełniający rygorystyczne normy wymiarowe.
Ostateczny sukces wdrożenia nowego opakowania zależy w mniejszym stopniu od samego wizualnego rysunku. Prawdziwym sprawdzianem dla projektu jest zdolność do zbudowania niezawodnej ścieżki produkcyjnej. Obejmuje ona precyzyjne ustalenie założeń technicznych, rygorystyczne testy pierwszych form oraz utrzymanie stałej kontroli parametrów podczas rozdmuchu. Tylko pełna kontrola nad każdym z tych skomplikowanych etapów daje gwarancję stworzenia wyrobu, który bezbłędnie funkcjonuje na przemysłowych liniach rozlewniczych.
Kategorie artykułów
Polecane artykuły
Jak Jar-Bud II wspiera rozwój nowoczesnych hal rolniczych?

Jak nasze programy edukacyjne wspierają rozwój fizyczny dzieci?

Jak podejść do pośrednictwa wynajmu mieszkań, aby maksymalizować zyski?
