Artykuł sponsorowany
Jak preformy i rozdmuch wpływają na zachowanie butelek PET w kosmetykach i farmacji
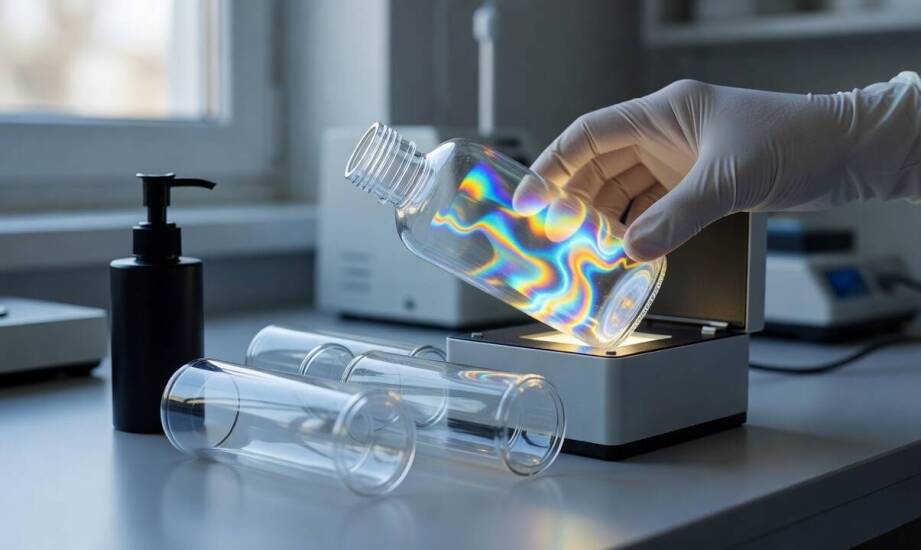
Sama pojemność butelki PET nie wystarcza do zapewnienia stabilności produktu w wymagającej branży kosmetycznej i farmaceutycznej. Kluczowe znaczenie mają fizyczna odporność na odkształcenia, odpowiednia szczelność układu zamykającego oraz pełna powtarzalność parametrów w każdej kolejnej partii. Błędy popełnione na etapie doboru zmiennych technologicznych szybko mszczą się podczas masowego napełniania, dystrybucji na paletach lub późniejszego użytkowania opakowania przez konsumenta. Zrozumienie relacji między surowcem a maszyną pozwala uniknąć powtarzalnych awarii.
Geometria preformy i parametry rozdmuchu
Geometria preformy decyduje o rozmieszczeniu materiału po rozdmuchu i ostatecznej grubości ścianek w newralgicznych strefach. Zastosowanie elementu o starannie przeliczonej masie, odpowiedniej długości bazowej oraz profilu grubości pozwala uzyskać równomierne rozciągnięcie tworzywa. Proces formowania wtryskowego z rozciąganiem i rozdmuchem (ISBM) wymusza orientację dwuosiową cząsteczek. Zbyt cienkie ścianki w obrębie barku lub dna butelki wyraźnie zwiększają ryzyko mikropęknięć pod naciskiem uderzeniowym. Z kolei punktowy nadmiar materiału w miejscach nienarażonych na naprężenia niepotrzebnie podnosi koszty jednostkowe i utrudnia późniejszy recykling.
Temperatura obróbki i dopasowany profil ciśnienia rozdmuchu wpływają bezpośrednio na sztywność, przejrzystość oraz wytrzymałość opakowania. Odpowiednio zaplanowane podgrzewanie umożliwia bezpieczne modelowanie struktury PET bez naruszania wiązań chemicznych. Zazwyczaj temperatury rzędu 80–95°C stosuje się najczęściej przy specyficznych zastosowaniach typu hot-fill, gdzie butelka musi znieść gorący wlew. Standardowe formowanie opakowań kosmetycznych wymaga odmiennej, chłodniejszej krzywej grzewczej dopasowanej do konkretnej gramatury. Właściwe ciśnienie głównego rozdmuchu zależy ściśle od konfiguracji linii produkcyjnej, układu formy oraz gabarytów butelki, dlatego nie określa się go jedną sztywną normą. Błędy w strefie cieplnej wywołują niepożądane matowienie tworzywa, a nagłe skoki ciśnienia sprzyjają zniekształceniom dna.
Interakcje z formulacją i zaawansowana konstrukcja zamknięć
Lepkość receptury, obecność składników aktywnych i technika dozowania znacząco obciążają butelkę w codziennym cyklu użytkowania. Gęste preparaty kosmetyczne, zwłaszcza specjalistyczne kremy i żele bazujące na retinolu czy kwasach AHA, wywierają silne naprężenia mechaniczne na ścianki boczne w momencie zassania przez pompkę. Polimer PET charakteryzuje się bardzo wysoką naturalną odpornością chemiczną na rozcieńczone kwasy, roztwory zasadowe, a także rozmaite oleje i tłuszcze. Nowoczesne, silnie reaktywne formulacje farmaceutyczne wymagają jednak szczegółowych testów migracji i niekiedy wdrożenia dodatkowych barier ochronnych zabezpieczających strukturę materiału przed degradacją.
Precyzyjna konstrukcja szyjki, stabilność gwintu oraz wyprofilowanie strefy uszczelnienia determinują optymalną szczelność korpusu. Prawidłowo odlane standardy branżowe gwintów gwarantują płynną, bezawaryjną współpracę butelki z gęstymi atomizerami, dyspenserami ciśnieniowymi i klasycznymi zakrętkami. Sprawdzony producent butelek pet dba o mikrometryczną dokładność płaszczyzny przylegania pod gwintem. Precyzyjne dopasowanie niweluje ryzyko wycieków kapilarnych oraz utraty lotnych właściwości konserwantów w czasie wielomiesięcznego magazynowania produktu.
Współczesne rozwiązania przetwórcze muszą godzić parametry wytrzymałościowe z aktualnymi dyrektywami środowiskowymi. Firma NOVO-PAK adaptuje w swoich zakładach ciągi technologiczne do pracy z trudniejszymi materiałami pochodzącymi z odzysku. Produkcja opakowań z regranulatu rPET wymaga modyfikacji profili rozdmuchu, ponieważ surowiec wtórny charakteryzuje się inną dynamiką krystalizacji i absorpcji ciepła. Tak ukształtowane, ekologiczne butelki zachowują wysoką zdolność do zaawansowanej personalizacji. Mimo zmiany struktury materiału producenci mogą bez przeszkód aplikować zdobienia techniką sitodruku lub metody hot-stampingu, uzyskując estetykę oczekiwaną przez rynek kosmetyczny.
Ostateczna geometria, stabilność i żywotność nowoczesnego opakowania wynikają z odpowiedniego zgrania ciśnień wtrysku, stref cieplnych rozdmuchu oraz parametrów samego granulatu. Analiza fizycznych właściwości preformy zawsze musi odpowiadać na wyzwania stawiane przez konkretną formulację chemiczną i mechanikę wybranego dozownika. Świadome zarządzanie tym łańcuchem procesów pozwala stworzyć rozwiązanie łączące wysokie właściwości użytkowe z efektywnością środowiskową na każdym etapie cyklu życia produktu.
Kategorie artykułów
Polecane artykuły

Jak Jar-Bud II wspiera rozwój nowoczesnych hal rolniczych?

Jak komorowy poliwęglan wpływa na estetykę zimowych ogrodów?

Jak nasze programy edukacyjne wspierają rozwój fizyczny dzieci?
